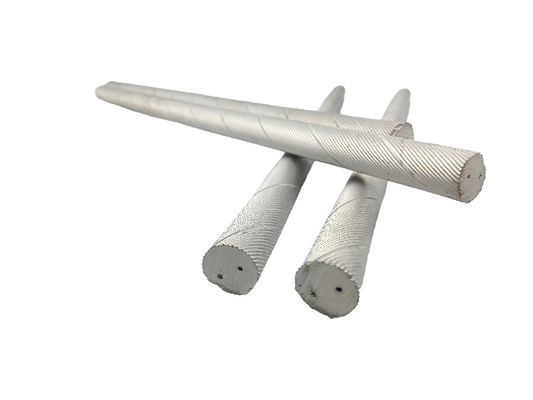
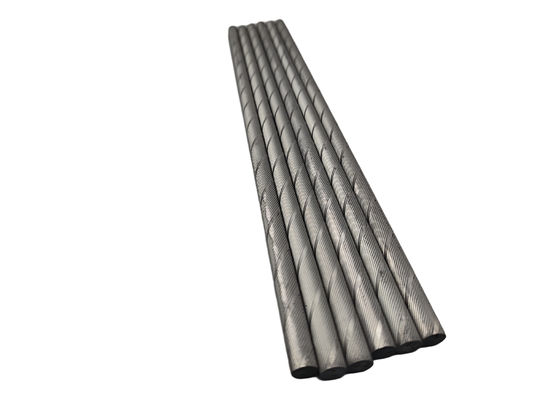
精密溶接プロセスにおいて,特に高品質の材料と正確な溶接接接頭を必要とする場合,ウラン惰性ガス (TIG) の溶接は重要な役割を果たします.電源熱耐性のある電極は,最適の溶接結果を達成する鍵となる要素です.ワルフタン電極の種類が数多くあり適切なものを選択することは大きな課題ですTIGの溶接プロセスを選択し最適化するためのエンジニアと溶接専門家にガイドを提供するために,この包括的な分析は,TIGの溶接のウラン電極のパラメータを検証.
TIG 溶接 タングメン 電極: 材料,色 コード,性能
緑色 TIG 溶接 電極 は 純粋 な ウォルフタン から 成る が,他の 電極 の ほとんど は 亜鉛 オキシド の よう な オキシド を 含ん で いる.,ランタン酸化物,セリウム酸化物,またはトリウム酸化物.これらの添加物は,電極の性能に大きく影響し,弧の安定性,点火能力,流量容量寿命も
異なるワルフスタン電極タイプは,識別と選択を容易にするためのカラーコーディングを備えています.下記では,さまざまな電極の特性と用途を詳細に説明します:
E3® PRO (紫金)
ABICOR BINZEL の E3® シリーズのアップグレード版です この電極は,すべての溶接プロセスに適しています.より均一な構造で,点火性能を大幅に向上させる特に低電流帯域では使用寿命が長いため,マニュアルおよび自動化アプリケーションのDCおよびAC溶接の両方で動作します.この無毒電極は,普遍的なTIG溶接のための環境に優しいオプションを提示.
E3® (紫色)
ABICOR BINZELが稀土酸化物で開発した この電極は DCとACの溶接の両方でうまく機能します優れた点火特性により,自動溶接に最適です電気極は,電流を運ぶ能力が向上し,電流電極の耐久性も向上します.より安全で環境に優しい.
WLa (ブラック,ゴールド,ブルー)
主に非合金鋼や高合金鋼,アルミ,チタン,銅,マグネシウム合金を溶接するために使用されるこれらのランタン酸化物ドーピング電極は,DCおよびAC溶接の両方で動作します.金型はマイクロプラズマ溶接にも適していますWLa電極は,ランタン酸化物含有量によって3種類に分類される.
- 黒:WLa 10 含有量 0.8%~1.2%ランタン酸化物
- 黄金:WLa 15 含有量1.3%から1.7%のランタン酸化物
- 青:WLa 20 含有量1.7%から2.2%のランタン酸化物
WCe (グレー)
セリウム酸化物の追加により,これらの電極は純粋なウォルフスタンよりも弾性があるが,E3®またはランタン電極よりも効果が低い.主に低~中電流範囲のために設計されています.合金のない鋼と高合金鋼を溶接するアビコル・ビンゼルのE3®電極は,ACとDCの溶接の両方で使用できますが,その性能は,ABICOR BINZELのE3®電極に匹敵しません.
WP (緑)
この無ドープ電極は,軽金属を溶接するためのシナ波交流電流のみで動作し,DC溶接には適していません.純粋なウォルフスタン の慣性と高い作業機能により,純粋な正方形波形成を防ぐこの電極はインバーター電源と使用すべきではありません.E3®電極は理想的な代替です.
WZr (ホワイト)
ジルコニウム酸化物ドーピングは,溶接金属における汚染リスクを軽減する.主にAC溶接のために,DC適用が限られているため,ジルコニウム酸化物は,ACアプリケーションで非常に安定した弧を確保する.しかし,ジルコニウムオキシド電極が点火性能が悪い.
トルフタン電極の主要な選択要因
適正 な 電極 を 選ぶ こと は,溶接 の 品質 に 極めて 重要 で ある こと を 証明 し て い ます.以下 の 主要 な 要因 を 考え て ください.
-
電極型:溶接材料,プロセス (ACまたはDC) および電流範囲に基づいて選択
-
電極直径:低電流では直径が小さいが,高電流では直径が大きい
-
磨き質と粗さ:弧の安定性と点火性能に影響を与える 高品質の磨きが安定した弧と良い点火を保証する
-
ヒント ジオメトリ溶接形状と溶接孔への影響 狭い深層溶接の角型; 広い浅層溶接の丸型
磨き の 質 と 粗さ
使用前の適正な磨きは性能に大きく影響する.磨き方向は弧の動作に影響する.電極の縦 (軸) 方向に沿って常に磨く.横軸 (半径) の 磨き は 不安定 な 弧 を 生み出し,溶接 金属 に ウォルフタン 粒 を 導入 する こと が あり ます軸接地電極は優れた点火,安定した弧,良質な電子排出を可能にします.
TIG 溶接電極尖端幾何学
ABICOR BINZELのユニバーサルE3®とE3® PRO電極は,指定された電流範囲内で60度で磨かれたときに最適な結果を提供します.30度くらいの角度が良いです微細な電極に切り替える必要があるかもしれません.
60 度 の 磨き 角度 が 大きく なる と,より 狭い 溶接 器具 が 生まれ,電流 容量 が 高く,使用 寿命 が 延長 さ れ ます.
正しい TIG 溶接電極を選択する
次の表では,一般的なウラン電極タイプを比較し,特定の溶接プロセスに最適なオプションを特定するのに役立つ用途と性能特性を示しています.E3® と E3® PRO は,すべてのパラメータにおいて優れた性能を備えた普遍的なアプリケーションを提供することを明らかに示しています:
| 特徴 |
E3® PRO |
E3® |
WLA 15 |
WLA 20 |
WCe 20 |
WP |
WZr 08 |
| 色 |
紫金色 |
紫色 |
金 |
青い |
グレー |
緑色 |
ホワイト |
| DCマイナス |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
ほら |
ほら |
| AC |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
++++ |
+ |
| 弧の安定性 |
++++++++ |
++++++ |
++++ |
++++ |
++++ |
ほら |
+ |
| 点火 |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
+++ |
ほら |
| 奉仕 生活 |
+++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++++ |
++++++++++++++++ |
++++++ |
++++++ |
++++ |
++ |
+ |
| 高合金鋼 |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
ほら |
ほら |
| アルミニウム |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
++++ |
+ |
結論
TIG 溶接用 ウォルフスタン電極の選択と最適化には,複雑な考察が含まれます.溶接専門家は,溶接品質と効率を大幅に改善することができますこのガイドは,最適なTIG溶接結果を達成するための情報に基づいた決定を行うために必要な情報を提供します.

 メッセージは20〜3,000文字にする必要があります。