logo

適切な超硬ドリルビットは効率を向上させ、コストを削減します

December 13, 2025

最新の会社ブログについて 適切な超硬ドリルビットは効率を向上させ、コストを削減します

金属加工工場では、時間は金なりです。ドリルがアイドル状態になるたびに、工具交換が必要になるたびに、これらはすべて静かに利益率を蝕みます。精度を維持しながら、穴あけ効率を劇的に向上させ、生産コストを削減するための解決策は、適切な超硬ドリルビットを選択することにあるかもしれません。

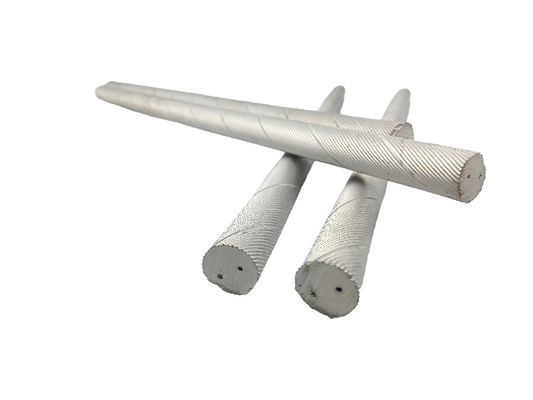
タングステンカーバイド材料で作られた超硬ドリルビットは、その優れた性能により、さまざまな材料の切削において重要な役割を果たします。炭素鋼から耐熱合金まで、超硬ビットは信頼性の高い結果をもたらします。その主な利点は、材料の極度の硬度と、高温環境下でもその硬度を維持できる能力に由来します。通常、コバルトをバインダーとしてタングステンカーバイドで構成され、これらのビットには、特定の用途向けにチタンカーバイドなどの追加コンポーネントが含まれる場合があります。

超硬 vs. ハイス鋼ドリルビット:性能比較

金属加工では、ハイス鋼(HSS)と超硬ドリルビットが最も一般的な2つの選択肢です。どちらを選択するかは、処理時間やコストに関する考慮事項など、特定の機械加工要件によって異なります。

超硬ドリルビットの利点

超硬ビットは、耐摩耗性と高速切削用途に優れています。

  • 優れた耐摩耗性: 超硬ビットは、HSSビットよりも著しく優れた耐摩耗性を示します。HSSは、耐久性を向上させるためにタングステン、クロム、コバルトなどの元素を組み込んでいますが、超硬はこの点で優れています。これは、同一条件下での工具寿命の延長につながり、工具交換の頻度を減らし、生産コストを削減します。
  • 高速切削能力: 超硬は高温でもその硬度を維持します。高速切削中、摩擦によって熱が発生しますが、超硬ビットは軟化や変形することなく切削性能を維持します。対照的に、HSSビットは加熱すると硬度を失う傾向があり、切削効率と工具寿命の両方を損ないます。

超硬ドリルビットの欠点

HSSと比較して、超硬ビットには2つの主な制限があります。

  • 靭性の低さ: 超硬は比較的脆いため、曲げや振動による破損を起こしやすくなっています。衝撃による損傷を引き起こす可能性のある蓄積や絡まりを防ぐためには、適切な切りくず制御が不可欠です。ただし、この特性は、ビットが動作中に曲がるのを防ぐため、より優れた穴あけ精度にも貢献します。
  • コストの高さ: 製造プロセスにより、超硬ビットはHSSビットよりも高価であり、初期投資に関して一部の企業が懸念する可能性があります。それにもかかわらず、長寿命化と効率の向上により、多くの場合、時間の経過とともに総運用コストが削減されます。

超硬ドリルビットの一般的なタイプ

主な超硬ビットのカテゴリは、ソリッド超硬ビットとインデックス可能なインサートビットの2つです。

  • ソリッド超硬ビット: これらは、シャンクから切削エッジまでの一体構造を特徴とし、高精度を必要とする小径の穴に最適です。摩耗した切削エッジは再研磨してシャープネスを回復させることができ、工具寿命を延ばし、長期的なコストを削減します。
  • インデックス可能なインサートビット: 交換可能な切削インサートを備えたドリル本体で構成されており、完全なビット交換ではなく、インサートの迅速な交換が可能です。この設計により、工具の摩耗によるエラーを最小限に抑え、大径の穴に対して特に費用対効果が高くなります。一部のモデルでは、効率と精度をさらに高めるために複数のインサートが採用されています。

超硬ドリルビットの選択基準

適切な超硬ビットを選択するには、穴径、深さ、精度要件、ワーク材料など、複数の要素を評価する必要があります。

穴径と深さに関する考慮事項

穴の仕様に基づいて選択する際の主なポイント:

  • 直径: 実際の穴あけ穴は、設置精度、進入方法、および動作中の振動により、通常、ビット径よりもわずかに大きくなります。設計仕様を満たすために、選択中にこれらの要因を考慮する必要があります。
  • 深さ: 深い穴(直径の10倍を超える)には、安定性が低下し、破損やずれのリスクが増加する長いビットが必要です。パイロット穴は、そのような場合の位置精度を向上させることができます。
  • 精度(許容差): タイトなフィッティングを必要とする穴は、通常、穴あけ後にリーマ加工やボーリングなどの仕上げプロセスを必要とします。これらの後続の操作を可能にするために、わずかに小さいサイズのビットを選択してください。

ワーク材料に関する考慮事項

材料特性は、工具材料の選択と冷却要件の両方を決定します。

  • 材料固有の工具選択: さまざまな材料には、特定の工具組成が必要です。メーカーは通常、材料グループに基づいて工具グレードを推奨しています(たとえば、炭素鋼にはPグレード、アルミニウム合金にはNグレード)。
  • クーラント供給工具: 軟鋼やアルミニウムなどの材料は、切りくず排出の問題を提示することがよくあります。クーラント穴のあるビットは、動作中に流体注入を可能にし、切りくずを効果的に除去し、処理の干渉を最小限に抑えます。

超硬ビットの最適な機械加工条件

適切なセットアップには、工具の長さと切りくず排出の調整が必要です。

  • 工具長の調整: 穴の深さとともに工具の延長が増加するにつれて、たわみも増加します。切削速度と送り速度は、それに応じて調整する必要があります。
  • 切りくず排出: 切りくずが長いストランドまたは断片として形成されるかどうかにかかわらず、スムーズな除去を確保することで、機械加工プロセスを中断する可能性のある絡まりを防ぎます。

機械加工パラメータのリファレンス

ワーク材料 切削速度(m/min) 送り速度(mm/rev)
炭素鋼(S50C) 120 0.20
ステンレス鋼(SUS430) 80 0.15
チタン合金(Ti-6Al-4V) 40 0.15
アルミニウム合金(A5052) 200 0.10

適切な超硬ドリルビットを選択し、材料特性と処理要件に基づいて最適な機械加工条件を構成することは、コストを削減しながら生産性を向上させる効率的な穴あけ操作の基盤を形成します。

私達と連絡を取ってください
コンタクトパーソン : Mr. Chen
電話番号 : 0592-2038819
残りの文字数(20/3000)